 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
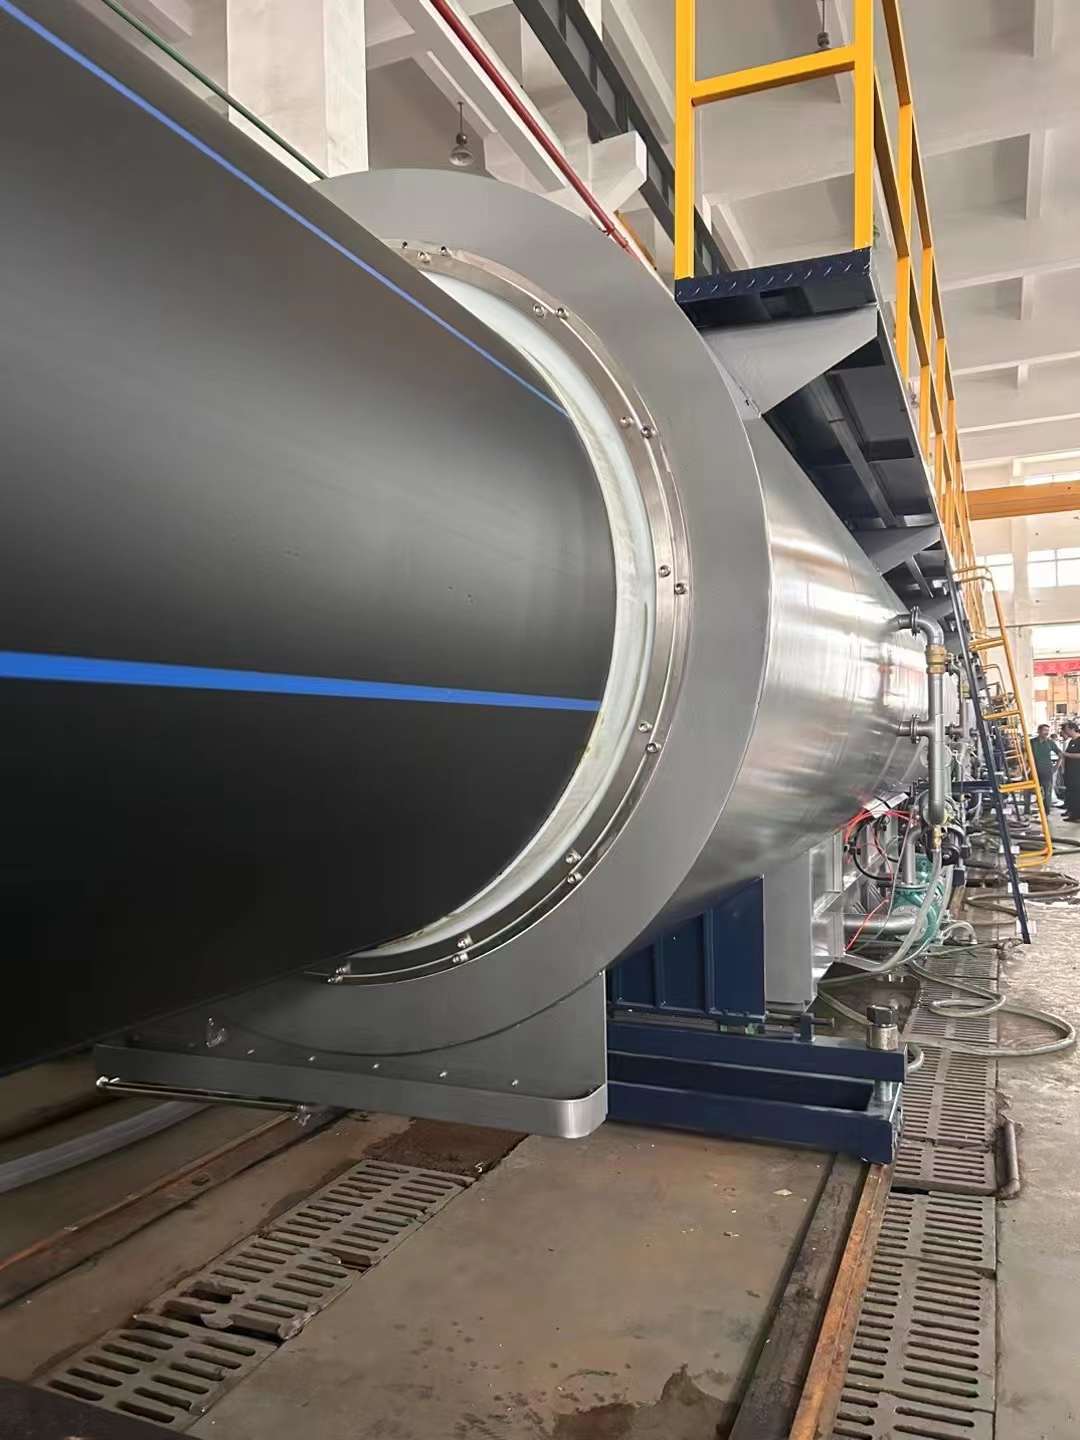
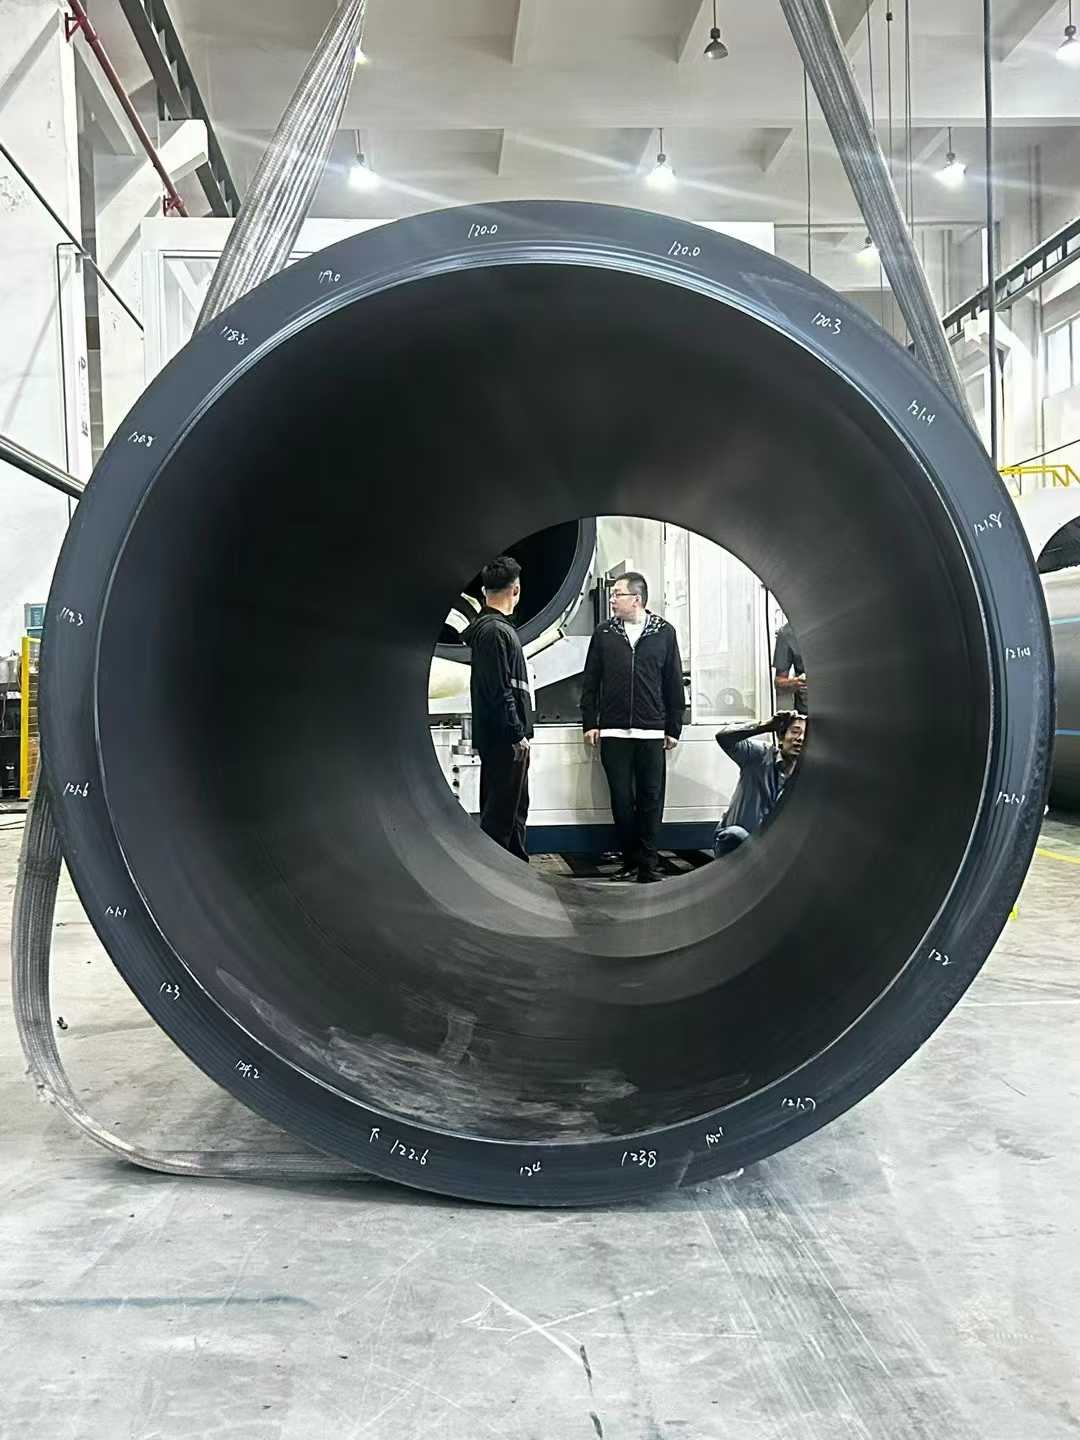
PE Pipes cum magnis diametris supera 2000mm
Ningbo Fangli Technology Co., Ltd.est a *mechanica apparatu manufacturercum per XXX annos experientiasplastic organo instrumento extrusionem, novum praesidium environmental et novum apparatum materiarum. Cum Fangli instauratio eius innititur postulatis usoris explicata est. Per continuam emendationem, R&D independentem in nucleo technologiae et digestionis & effusio technologiae provectae et alia media, elaboravimusPVC fistula extrusio lineae, PP-R fistula extrusio lineae,PE aquae copia / gas pipe extrusionem lineamquae commendata fuit a Ministerio Constructione Sinensi productis importatis reponere. Titulum "Primum-classis Brand in Zhejiang Provincia" obtinuimus.
Urbanizationem augere et increbrescentiae mutationis impulsus climatis significari, quod aquae dulcis copia et vastitas curatio in dies magis critica fiunt. Praevidetur hanc postulationem perseverare et intendere. Plus annis, exsecutio fistularum plasticarum in aqua administratione per meliorem materiam, progressiones in technologiam instrumentorum, et in fabricandis modis emendavit. Propter necessitatem magnarum aquarum involutionum voluminum, requisitio diametri fistulae amplioris continue augetur.
PE fistulae multiplices applicationes et casus promotiones in variis campis habent, ut copia aquarum et INCILE, gas, agricultura et potentia nuclearis. Praesertim in annis proximis, multae eruptiones factae sunt in campo magnae-diametri, spissae PE fistulae pro applicationibus potentiae nuclei dicatae, industriam in fronte ponentes.
Quomodo provocationes solvuntur in tibiis magnis diametris producendis? Quaenam sunt instrumenta technologiae et processus in quibus implicantur tibiarum magnarum diametrorum productione? Quid futurum consilium trends et provocationes pro magnis diametro tibiis? Hodie "Key Points pro Satus Equipment et productione Technologiam PE Pipes 2 Metris et Supra in Diametro" introducimus.
I. Equipment configurationis et Debugging
1. Extruder Electio et Morbi
1.1. Summus torques utiextruder cochlea, unacum ratione longitudinis ad diametri ≥ 40:1 et cochleae diametri 120mm ut emplastrum uniformem liquationem et efficientiam altam curet. Princeps output fieri debet, dum aequabilis materia plastification et humilis-temperatus liquescunt extrusionem spondens.
1.2. Configurare systema PLC ab notam internationalem, cum temperatura moderamine subtilitate intra ±0.5°C indigere, ad vitandum muri fistulae crassitudinem varietates per fluctuationes temperaturas liquescentes.
2. Mori et Calibration System
2.1. Mora spiralem structuram capere debet (admixto ferro + chrome plating commissum), cum calefactione electrica ambae in core temperaturae accuratae temperatio. Moritur cum magno-volumine, diu spiralis structurae instructae cum optimized numero canalium spiralium et aeris/olei structurae refrigerationis ad ulteriorem liquefactionem temperandam stabiliendam.
2.2. Distantia inter manicam calibratoris et capitis morientis brevitatem (typice ≤ 5cm) accommodetur, et pressio aquae in piscinam vacui calibrationis aequare debet ad circulorum superficiei vel striati super fistulam redigenda.
2.3. Liquefactio frigidioris / commutatoris configurari debet inter extrudorem et mortem, quae signanter minuendi liquefacti temperationem capax est, materiam laxationem HDPE superans, et parium fistulae uniformem crassitudinem procurans.
II. Pre-Satus Praeparatio
1. Rudis Material Pretreatment
Usus dedicatus PE100 vel gradu superiore Polyethylene (HDPE) resinae High-Density. Cum magisterbatch miscens, sicca ad umorem contentum ≤ 0.01% ne bullae liquefaciant vel degradationem. Exempli gratia, gradus JHMGC100LST.
2. Equipment Preheating et Debugging
2.1. Mori capitis calefactio per gradus agendus est: initium enim initialis, preheat per 5-6 horas (ante 220°C); quando mutato perit, preheat per 4-5 horas ut uniformi calore moriatur.
2.2. Post calibratorem manicam aquae inauguratus, temptatoris coniecturam adhibe ad aequabilitatem et hiatum (errore ≤ 0.2mm) ad vitandam fistulam eccentricitatem vel murum inaequalem crassitiem.
III. Processus Parameter Imperium
1. Temperatus et Impetus
1.1. Zonae temperaturae extruder pone secundum fluxum Fluminis Materiae rudis Index: Zona 1: 160-170°C, Zona 2: 180-190°C, Die Capitis Zonae: 200-210°C. Pressura conflandum stabiliri debet inter 15-25 MPa.
1.2. Core temperatura nimis alta in alea (> 220°C) parieti interioris rudi ducet; accurata moderatio per calorem transferendi ratio circulatione olei exigitur.
2. Refrigerationem et Haut-Off
2.1. Temperandam aquam temperiem in piscinam calibrationis vacuo inter 10-20°C. Ridiculo refrigerando utere in piscina refrigerantis (caliditas differentiae ≤ 10°C) ne accentus crepuit subito refrigerationem causatam.
2.2. Synchronize haul-off celeritatem cum velocitate extrusionem (errore ≤ 0.5%). Tractio vis erucae extrahendi debet esse ≥ 5 talentorum ut extensio organi uniformis curet.
IV. Qualis Imperium et Troubleshooting
Superficiem 1. Oratio De defectibus
1.1. Superficies aspera: canales aquae inplicitae vel inaequales pressionis aquae in manica calibratoris; emundare nozzles et fluere rate consequi statera.
1.2. Grooves/ripples: immunditiae mundae a labio moriuntur; pressionem negativam in piscina calibrationis vacuo (-0.05 ~ -0.08 MPa); reponere screen sarcina si necesse est.
2. Cavendum Dimensional Accuracy
Fistulae diametri exterioris (tolerantiae ±0.5%) et muri crassitudo (patientia ±5%) singulis 30 minutis. Si signa valores excedunt, hiatum intereunt vel trahunt velocitatem.
3. Solutiones pro Crassitudine, Sagging, et ovalitate Exitus
3.1. Part inaequale Crassitudo
3.1.1 Die Calibration et Temperatio
A. Durante institutionem alea, strictam concentricitatem obtine inter labrum morientium et mandrel. Claustra gradatim horologico obstringere, ea uno tractu laxare, ne eccentricitas causatur accentus locales.
B. Adjust parieti crassiti- tionibus valvis circa peripheriam mori. Post singulas commensurationes, nota directionem in superficie exteriore fistulae cum stylo olei ad identitatem identitatis deviationis areas.
C. Regulariter munda materia usta deposita intra 0.5-1cm aream intra labium morientes ne immunditias impedit fluxus liquefacti.
3.1.2 Processus Parameter Optimization
A. Control extruder pressionem colliquescere inter 15-25 MPa. Synchronize haul-off celeritatem cum rate extrusionis (errore ≤ 0.5%) ad evitandas periodicas fluctuationes muri crassitudinis variationes causantes.
B. Distantiam compone inter manicam calibratoris et labrum mori ad ≤ 5cm. Collum angulos trutina et aqua pressionis emissionem in piscina refrigerandi imbrem ut refrigerationem uniformem curet.
3.1.3 Real-time Deprehensio et Correctio
A. Exempla ante piscinam frigidam incide. Multiplici deprehensione methodo (exempli causa e.g., 8-puncto) cum foramine machinae exercendae uti, et vernier caliperis utere ut adiuvet in aptando hiatum alea.
B. Integrate diametrum laseris coniecturam pro magna diametri exterioris temporis reali, coniungens eam cum systema latis opiniones ad rectam extrahendi velocitatem vel interiendi foramen aperiendi.
3.2. Sagging (confluet Sag) Issue
3.2.1 Temperature et Refrigerium Imperium
A. liquefaciens temperatura minuere (10-15°C quam processibus conventionalibus infra). Utere calore translationis systematis circulationis oleum ad stabiliendum nucleum temperatum ad ≤ 220°C.
B. Exsequens moderatum temperationis differentiam in piscina refrigerandi imbre (≤ 10°C). Pressionem negativam in piscina vacuo calibrationis auge ad -0.05 ~ -0.08 MPa ad solidificationem liquefactionem accelerandam.
3.2.2 Equipment and Process Culture
A. Spiralis distributor utere mori ad optimize alveum fluere consilium, augere subsidia liquefac, et ruinam localem vitare.
B. Adjust calibratorem manicam pressionis aquae fluere (errore ≤ 5%). Redigere bolum-off celeritatem ad infra 50% valoris aestimati ad tempus refrigerandum extendendi.
3.3. Ovality Issue
3.3.1 Gravitas Compensatio et Calibration Optimization
A. Multi- punctum correctionis scutulis instrue (unum singula 2 metra pone). Pressionem hydraulicam utere ut cylindrum pressionis accommodent et vires in tibia aequivaleat.
B. Adjust calibratorem manicam pressionis aquae fluere (errore ≤ 5%). Coordinare cum suctu uniformi ex calibratiis vacuo ad rotunditatem invigilandi.
3.3.2 Processus Parameter De revolutionibus
A. Implementum ambae calefactionis in mandrel (errore ± 2°C) ne inaequale fluere DECREMENTUM ovalitatem causantem.
B. Inspice immunditiam mundam a calibratore manicam, laminas sustineas, vel annulos obsignantes, ne resistentia inaequale localata deformetur.
Si plura desideras notitia,Ningbo Fangli Technology Co., Ltd.excipit te ad contactum ad singulas inquisitiones, tibi dabimus technicae artis ductu vel apparatu suggestiones procurationis.
Mitte Inquisitionem
X
Crusulis utimur ut meliorem experientiam pasco tibi praebeamus, situm negotiationis et personalize contentus analyse. Hoc situ utendo, ad nostrum crustulorum usum consentis.
Privacy Policy